Prefabbricazione marittima: dalla fabbrica alla posa
16 Ottobre 2026
La prefabbricazione marittima funziona quando produzione, trasporto e posa avanzano come un unico processo. Questo approfondimento esamina i passaggi tra impianto e cantiere: disponibilità degli elementi, preparazione del fondale, capacità dei mezzi e condizioni necessarie per autorizzare ogni fase.
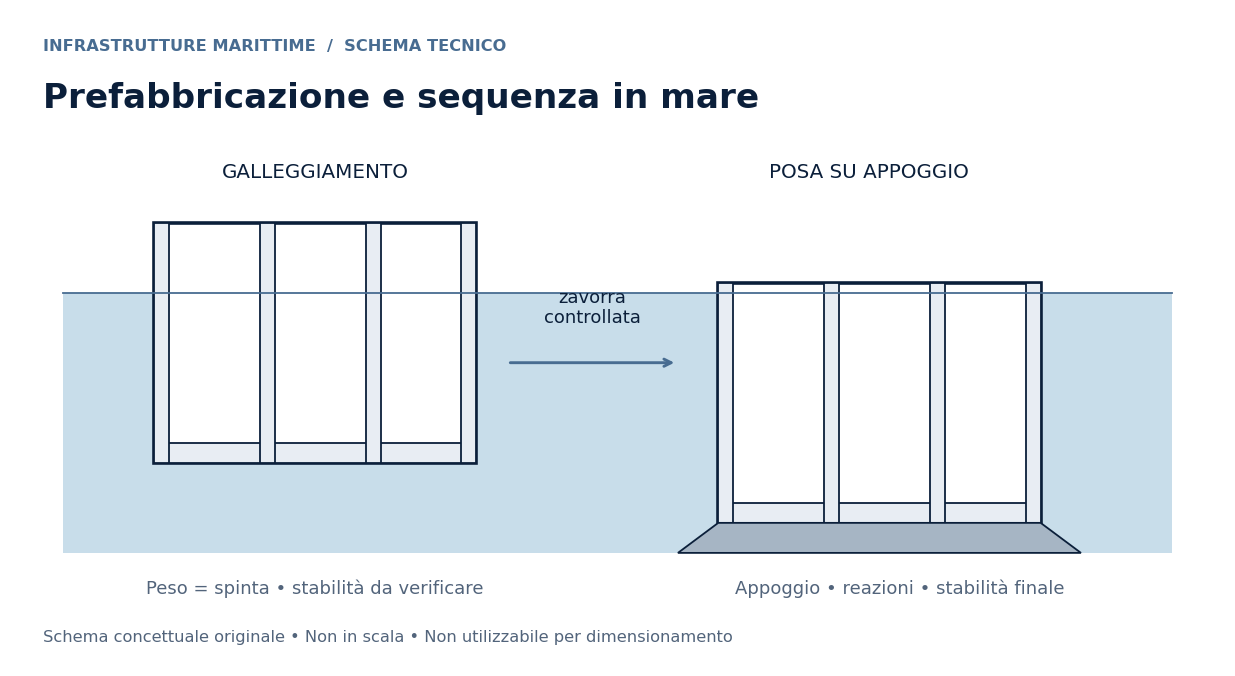
| Elemento | Verifica o relazione |
|---|---|
| Prefabbricazione | Geometria, qualità dei getti e resistenza per la fase successiva |
| Trasferimento | Galleggiamento, assetto, percorso e condizioni operative |
| Appoggio | Quote, regolarità e caratteristiche della fondazione |
| Posa | Controllo della zavorra, posizione e riscontro finale |
Il progetto deve comprendere gli stati provvisori
Una struttura destinata a lavorare come elemento pesante appoggiato sul fondo attraversa fasi nelle quali galleggia, viene rimorchiata e riceve zavorra. Le condizioni di vincolo cambiano radicalmente. La verifica della configurazione definitiva non dimostra automaticamente la sicurezza del varo o del trasporto. Geometria delle celle, distribuzione delle masse e aperture temporanee devono essere considerate nel progetto delle singole fasi.
La progettazione costruttiva deve tradurre queste verifiche in disegni e procedure utilizzabili. Occorrono punti di controllo riconoscibili: resistenza raggiunta prima del trasferimento, tenuta delle compartimentazioni, completamento degli elementi necessari alla manovra e disponibilità di un assetto sicuro in caso di interruzione. Il passaggio fra due fasi va autorizzato sulla base di evidenze, non soltanto della data prevista nel programma.
Prefabbricare significa governare una linea produttiva
Il ciclo comprende preparazione delle armature, casseratura, getti, maturazione, disarmo e movimentazione. La ripetizione permette di migliorare il metodo, ma una stessa anomalia può propagarsi lungo la serie se il controllo arriva tardi. Identificare ogni elemento e associare i risultati delle prove al relativo getto rende possibile separare una non conformità locale da un problema di processo.
La produttività va misurata sull’intero ciclo. Aumentare la velocità di getto ha scarso valore se la postazione rimane occupata perché manca un’area di stazionamento o un rimorchiatore. Il dimensionamento della produzione deve includere le risorse meno visibili: spazio per le armature, percorsi dei materiali, manutenzione dell’impianto e capacità di gestire un elemento che richieda un controllo supplementare.
Il fondale appartiene alla stessa catena
Il fronte di posa richiede rilievi, eventuale dragaggio, trattamento del terreno quando previsto, costruzione e regolarizzazione dell’appoggio. Una superficie apparentemente pronta può non rispettare quota, geometria o caratteristiche richieste. Il controllo finale del piano di posa è quindi una condizione di ingresso alla fase successiva e deve essere collegato al cassone che vi sarà collocato.
La disponibilità del fondale non è un dato permanente. Correnti, deposito di sedimenti o eventi meteomarini possono modificare le condizioni tra rilievo e posa. Il programma deve stabilire quando ripetere le verifiche e quali condizioni rendano necessario un nuovo controllo. Questa precauzione riduce il rischio di scoprire un problema soltanto durante l’affondamento, quando il costo operativo della decisione aumenta.
Logistica a terra e logistica in acqua
Il cantiere integra flussi diversi: calcestruzzo, acciaio e materiali granulari arrivano attraverso reti terrestri o marittime; gli elementi prefabbricati occupano aree o specchi acquei; pontoni, rimorchiatori e mezzi di posa condividono percorsi con le attività portuali. Una planimetria statica non basta a rappresentare questa organizzazione. Occorre descrivere anche occupazione e rilascio degli spazi nel tempo.
L’accumulo di elementi può proteggere la produzione da un’interruzione di posa, ma richiede ormeggi verificati, controlli e sorveglianza. Ridurre al minimo le scorte può invece rendere il sistema vulnerabile al ritardo di una sola lavorazione. Non esiste una quantità ottimale universale: la scelta dipende dalla variabilità del mare, dalle capacità disponibili e dalle conseguenze di un arresto.
Finestre meteomarine e sequenze esecutive
Una finestra utile deve coprire la manovra e la possibilità di raggiungere una configurazione sicura. Considerare soltanto l’istante di partenza espone al rischio di trovarsi in una fase delicata quando le condizioni peggiorano. Altezza e periodo delle onde, vento, corrente e visibilità incidono in modo diverso sui mezzi e sulle attività; i limiti operativi devono essere specifici del sistema impiegato.
La pianificazione distingue operazioni interrompibili e operazioni che richiedono continuità. Questa distinzione permette di utilizzare periodi meno favorevoli per preparazioni, manutenzione e controlli, lasciando disponibili uomini e mezzi per le finestre decisive. Le previsioni sono un supporto alla decisione e devono essere confrontate con osservazioni locali e criteri di sospensione prestabiliti.
Controllare le interfacce, non solo le quantità
Un programma integrato assegna a ogni consegna un responsabile, una condizione di accettazione e una data. Il produttore non consegna semplicemente un volume di calcestruzzo: rende disponibile un elemento verificato, con informazioni sufficienti per il trasferimento. Il gruppo che prepara il fondale consegna una superficie controllata, non soltanto una quantità di materiale steso.
Gli indicatori utili comprendono elementi accettati, giorni di indisponibilità dei mezzi, rilavorazioni, tempi tra completamento e posa, non conformità ancora aperte. La percentuale di avanzamento fisico, da sola, può essere ingannevole: un cantiere può avere prodotto molti elementi e rimanere lontano dall’avvio delle operazioni critiche. Collegare quantità e condizioni di completamento restituisce una misura più credibile.
La lezione industriale della prefabbricazione
L’evoluzione rispetto a una gestione per lavorazioni isolate consiste nel considerare l’opera come una sequenza di trasformazioni controllate. Standardizzare ciò che si ripete lascia più attenzione disponibile per le condizioni specifiche del sito. Il metodo non elimina l’incertezza, ma la rende riconoscibile e permette di attribuirle risorse, verifiche e riserve di programma.
Il risultato da ricercare non è la massima velocità di ogni reparto, bensì una continuità realizzativa compatibile con qualità e sicurezza. Un’ora risparmiata in produzione può generare giorni di attesa se sposta un problema verso il mare. Per questo il confronto fra alternative costruttive deve includere impianto di prefabbricazione, trasporto, posa, controlli e manutenzione futura nello stesso quadro decisionale.
Fonti e approfondimenti
Per approfondire: cassoni cellulari e fasi di posa.
Approfondimento correlato: Cassoni cellulari in calcestruzzo armato: prefabbricazione, trasporto e posa nelle infrastrutture portuali.